Actualités
Accueil / Actualités / Revêtement par pulvérisation, galvanoplastie ou estampage à chaud : qu'est-ce qui crée un look de parfum de luxe ?


Sep 04, 2026
Une maison de parfums de luxe à Grasse développe une eau de parfum de 50 ml dans un flacon flacon en verre blanc. L'équipe de conception doit choisir entre le revêtement par pulvérisation, la galvanoplastie et l'estampage à chaud pour la finition décorative. Chez HJ Glass Factory, où nous produisons des flacons de parfum personnalisés pour des marques du monde entier, cette décision revient chaque semaine. Chaque méthode crée une signature tactile et visuelle complètement différente, et ce choix unique influence le coût unitaire, le délai de production et la façon dont la bouteille se lit sur une étagère de boutique.
La finition d’un flacon de parfum n’est pas un détail secondaire. C'est le principal vecteur de positionnement de la marque sur le point d'achat. L'attention du consommateur se manifeste dès les premières secondes, et la réflexion physique de la lumière sur la surface du verre confirme ou contredit le prix.
Le revêtement par pulvérisation offre une profondeur de couleur uniforme avec une surface mate ou brillante. C'est la technique de prédilection des marques qui souhaitent une identité de couleur unie ou un toucher doux. La galvanoplastie produit un véritable miroir métallique qui capte la lumière avec une spécularité élevée, ce qui en fait l'option la plus chère à l'unité. Le marquage à chaud applique une feuille métallique selon des motifs et une typographie précise, idéal pour les marques de marque et les motifs décoratifs nécessitant des bords nets.
Chaque technique signale un niveau de prix différent à un acheteur. Une bouteille à revêtement noir mat, une bouteille plaquée ou miroir et un logo estampé en aluminium impliquent tous des coûts de fabrication différents et des attentes de vente au détail différentes.
La peinture ou la laque liquide est atomisée à travers une buse et pulvérisée spécifiquement sur la surface du verre, puis durcie dans un four. L'épaisseur de la couche est généralement contrôlée dans une tolérance de 10 à 15 microns. Cette méthode prend en charge les finitions brillantes et mates, y compris la texture douce au toucher, tendance dans les parfums de luxe.
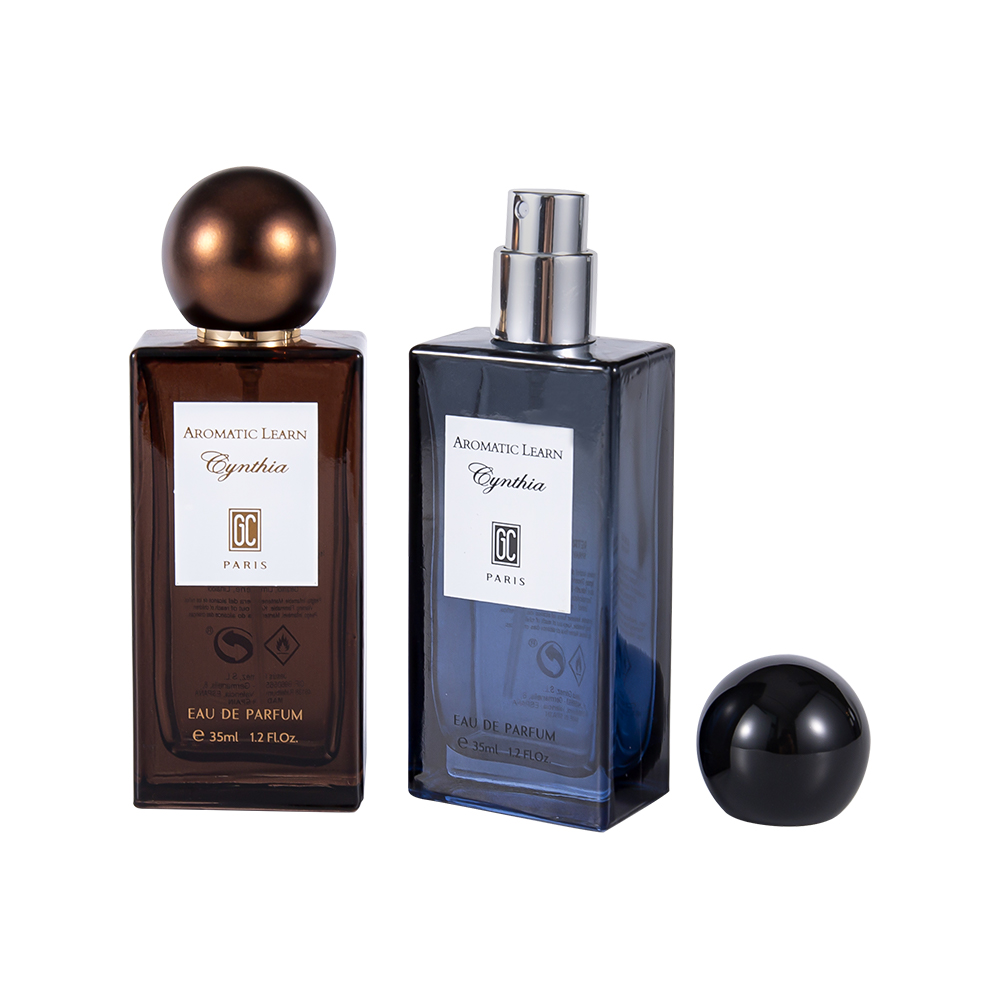
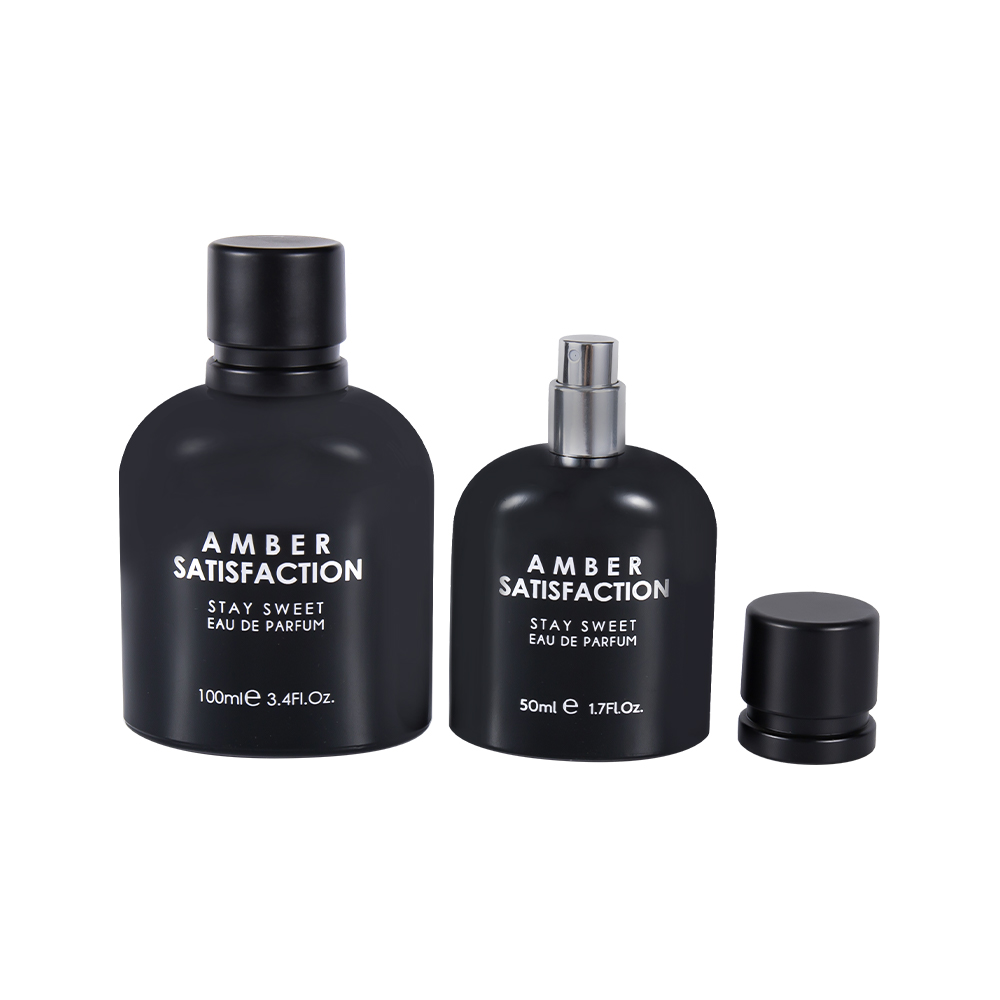 Flacon de parfum en verre noir brillant à revêtement coloré de 50 ml avec capuchon en ABS PP Cette bouteille en verre de 50 ml présente un corps coloré avec une impression noire brillante et un bouchon sécurisé en ABS/PP. Idéal pour les marques de parfums recherchant une esthétique contemporaine. Voir le produit →
Le verre est d'abord recouvert d'une couche conductrice, puis immergé dans un bain d'électrolyte. Le courant continue de déposer des ions métalliques tels que l'or, l'argent ou le chrome sur la surface, produisant une finition métallique semblable à un miroir. Le résultat ne ressemble à rien de ce que l’on peut obtenir avec de la peinture ou du papier d’aluminium.
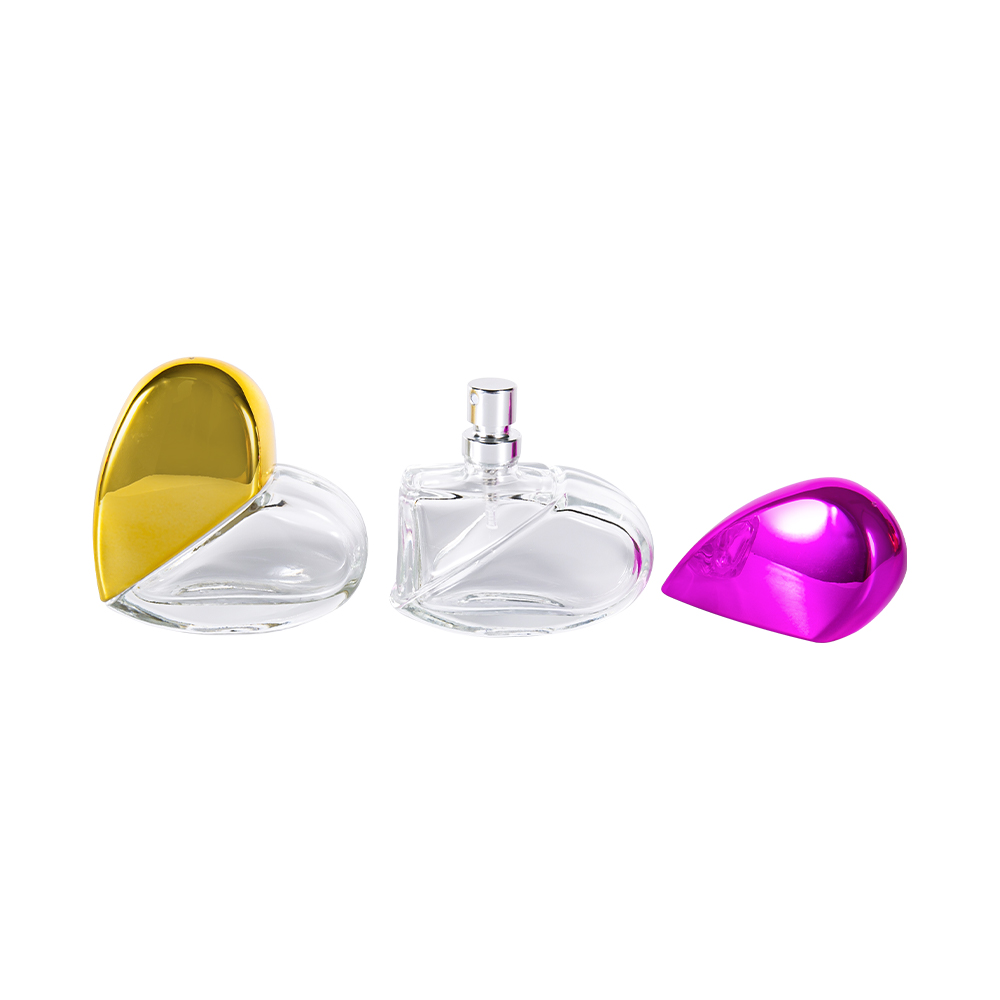
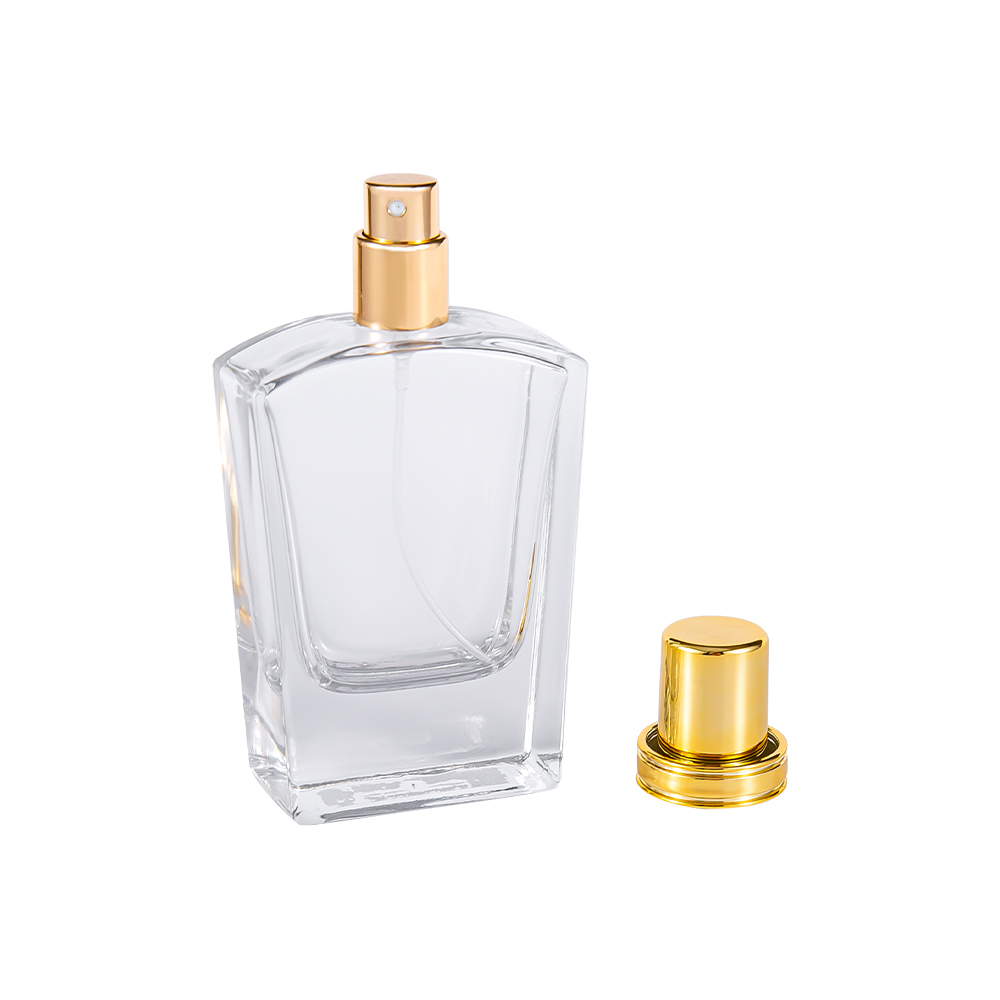 Flacon de parfum en verre transparent de 50 ml avec capuchon doré brillant UV Une bouteille en verre transparent d'une grande clarté et un bouchon doré brillant traité anti-UV durable. Parfait pour mettre en valeur le contenu du parfum avec un contraste premium. Voir le produit →
Une matrice chauffée presse une feuille métallique ou colorée sur le substrat. La forme de la matrice définit exactement l'endroit où la feuille est transférée, ce qui la rend idéale pour les logos, le texte et les fines lignes décoratives. Le processus est sec, propre et fonctionne bien avec les chaînes d'approvisionnement existantes.
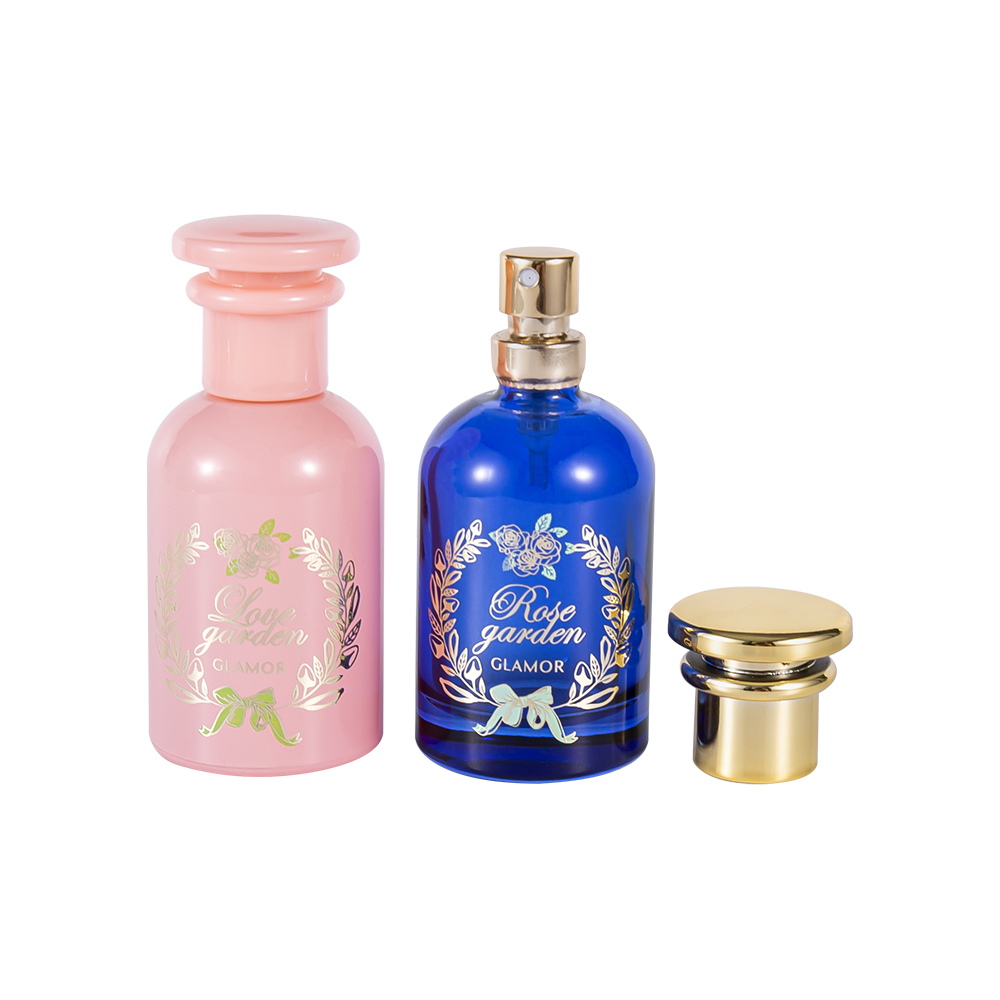
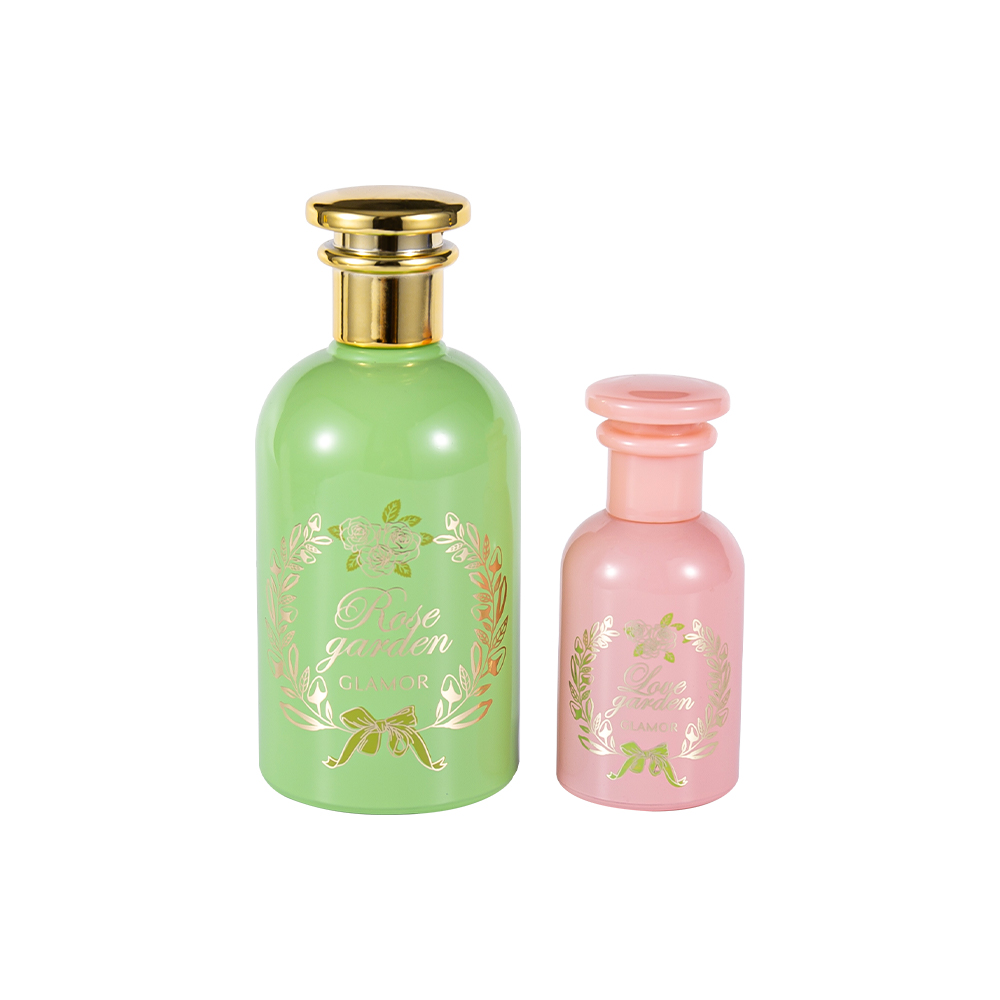 Ensemble de bouteilles de parfum de marquage à chaud de couleur de 100 ml avec capuchon en PP doré Cette bouteille de 100 ml présente une décoration vibrante à chaud et un bouchon en PP doré avec traitement UV. Conçu pour les collections premium et les coffrets cadeaux. Voir le produit →
Chez HJ Glass Factory, nos lignes de production traitent quotidiennement les trois finitions. Nous disposons des machines et de l'expérience des pour adapter la bonne technique aux exigences fonctionnelles et esthétiques de chaque projet.
Le tableau ci-dessous compare les trois techniques en fonction de trois facteurs critiques. Les partitions sont des notes relatives basées sur une expérience de production typique dans l’industrie de l’emballage en verre.
La galvanoplastie gagne en termes d'impact visuel et de durabilité, mais le marquage à chaud offre le meilleur rapport coût/valeur visuelle pour la plupart des scénarios de production. Le revêtement par pulvérisation se situe au milieu avec d’excellentes capacités de couleur et un coût d’entrée inférieur à celui de la galvanoplastie.
| Paramètre | Revêtement par pulvérisation | Galvanoplastie | Marquage à chaud |
| Coût relatif par unité | Moyenne | Élevé | Faible |
| Effet visuel typique | Profondeur de couleur, mate ou brillante | Finition métal miroir | Motif ou logo en aluminium |
| Résistance à l'abrasion | Foire | Excellent | Bien |
| Délai de production | 7-10 jours | 14-20 jours | 5-7 jours |
| Quantité minimale de commande | 3 000 à 5 000 unités | 10 000 unités | 3 000 unités |
L’emballage de parfum le plus frappant repose rarement sur une seule finition. La combinaison de deux techniques permet à une marque de superposer des textures et de créer une profondeur qu'une seule méthode ne peut atteindre.
Une combinaison courante est un corps enduit par pulvérisation avec un logo estampé à chaud. Le verre revêtu fournit une couleur de base riche, tandis que le tampon en aluminium ajoute une précision métallique à la marque. Cette combinaison est largement utilisée pour les parfums dans la gamme de prix moyen à haut de gamme, car elle offre à la fois une profondeur de couleur et des détails fins à un coût raisonnable.
Une autre approche consiste à utiliser la galvanoplastie sur un composant décoratif, tel qu'un capuchon ou un collier, tout en gardant le flacon lui-même recouvert d'un revêtement pulvérisé. Cela crée un contraste visuel entre le corps mat doux et l'accent métallique réfléchissant, qui se lit comme un savoir-faire artisanal très détaillé.
Pour une bouteille en verre silex de 50 ml portant une marque dorée, une combinaison de revêtement par pulvérisation et de marquage à chaud est aujourd'hui l'approche la plus courante dans l'industrie. Il équilibre et coût impact sans sacrifier la finition tactile attendue par les consommateurs haut de gamme. Lisez notre guide complet des ensembles de flacons de parfum pour plus d'idées de configuration.
Le bon dépend du choix de l’élément héros de votre marque, de votre plafond budgétaire et de votre volume de production. Utilisez ces cinq étapes pour affiner les options.
La galvanoplastie offre la plus grande résistance à l’abrasion car la couche métallique est dense et chimiquement inerte. Cependant, un revêtement UV épais appliqué sur la peinture en aérosol ou sur un marquage à chaud prolonge également considérablement la durée de vie de ces finitions, les rendant viables pour les produits censés durer plusieurs années en rayon.
Oui. La combinaison d'un corps enduit avec un logo ou un motif estampé à chaud est l'une des approches les plus courantes pour les emballages de parfums haut de gamme. Il offre une profondeur de couleur et une précision métallique dans le même flacon sans nécessiter l'investissement plus élevé de la galvanoplastie.
Le verre lui-même reste entièrement recyclable, mais la couche métallique doit être retirée lors du processus de refusion. Certains recycleurs spécialisés peuvent gérer cela, tandis que les flux de recyclage standards peuvent ne pas accepter le verre électrolytique. Si les objectifs de durabilité sont une priorité, le revêtement par pulvérisation et le marquage à chaud sont plus faciles à traiter par les recycleurs standards.
Le revêtement par pulvérisation et le marquage à chaud sont généralement proposés entre 3 000 et 5 000 unités, tandis que la galvanoplastie commence souvent à 10 000 unités en raison de la couche de base conductrice et des coûts d'installation du masquage. Chez HJ Glass Factory, nous travaillons avec nos clients pour trouver l'équilibre le plus rentable pour chaque projet.

+86 151 9036 6355
+86 510 8627 8328

hjglassfactory@vip.163.com

Salle 1304, Jiufang Plaza, n° 286, Hongqiao South Road, ville de Jiangyin, province du Jiangsu, Chine
Droit d'auteur © 2025 Usine de verre HJ
Tous droits réservés.
Bouteilles de parfum vides en gros, bouteilles d'aromathérapie vides